法兰盘作为管道连接系统中的关键部件,其加工精度直接影响整个管路系统的密封性能和使用寿命。在实际生产中,法兰盘钻孔偏心问题长期困扰着制造企业,特别是批量生产时,由于传统夹具定位精度不足导致的孔位偏差往往造成法兰密封面泄漏、螺栓安装困难等一系列质量问题。统计数据显示,在DN100-DN300规格的法兰盘生产中,因钻孔偏心导致的废品率高达5%-8%,每年给行业带来数千万元的经济损失。针对这一技术难题,我们创新开发了具有自主知识产权的多工位精密夹具系统,通过结构优化和智能控制相结合的方式,将法兰盘钻孔偏心误差控制在±0.02mm以内,显著提升了产品质量和生产效率。
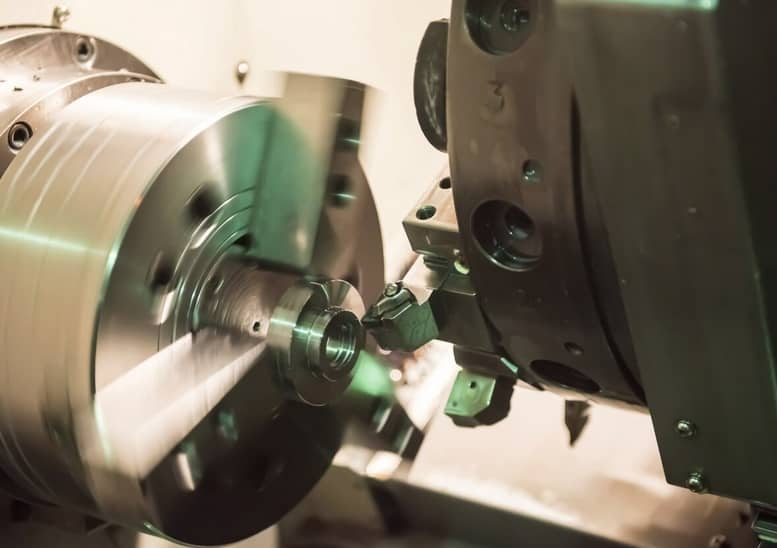
传统单工位夹具在加工过程中存在诸多局限性,这是导致钻孔偏心的根本原因。普通三爪卡盘虽然装夹便捷,但重复定位精度仅能达到0.1mm左右,且随着使用磨损精度进一步下降。液压夹具虽然能提供稳定的夹紧力,但缺乏有效的定位基准补偿机制,难以消除毛坯件本身的尺寸偏差。更严重的是,在连续加工过程中,切削热积累导致的夹具热变形会引入额外的定位误差。我们通过激光跟踪仪测量发现,连续加工20件后,传统夹具的定位基准偏移量可达0.15mm,这正是批量生产中孔位一致性差的主要原因。此外,人工装夹的不可控因素也是重要误差源,操作工人的技能差异会导致夹紧力分布不均,进而引起工件微量位移。
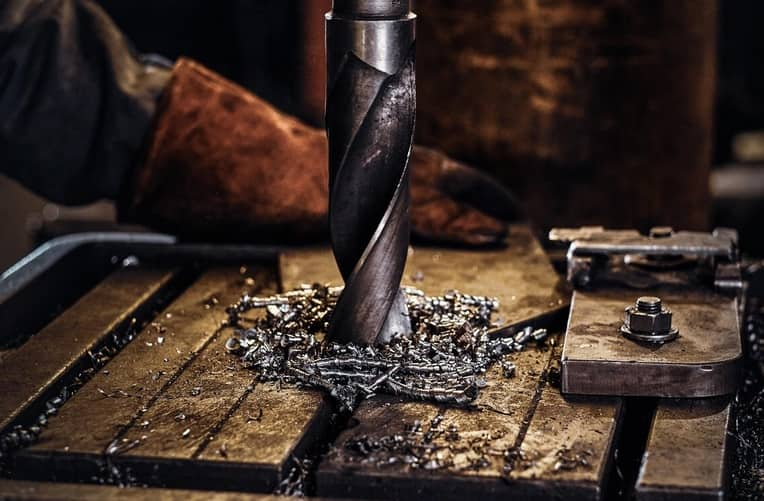
新型多工位夹具系统采用模块化设计理念,通过机械结构与控制系统的协同优化实现高精度定位。核心创新在于四点定位补偿机构,该机构在传统平面定位基础上增加了径向微调功能。每个定位点配备高精度直线导轨和压电陶瓷微动装置,可在X、Y方向进行±0.5mm的位移补偿,补偿分辨率达到1μm。当工件放入夹具后,视觉测量系统会快速扫描法兰端面和内孔,自动计算最优定位参数并驱动补偿机构调整,确保每个工件都能获得一致的定位基准。测试数据表明,该系统的重复定位精度稳定在0.005mm以内,完全满足高精度钻孔的工艺要求。
针对多品种生产的柔性化需求,夹具设计了独特的快速换型机构。定位模块采用标准接口设计,更换不同规格的定位块仅需3分钟即可完成。更值得一提的是,系统内置了工艺参数自动匹配功能,当识别到工件型号后,会自动调用对应的夹紧力曲线和定位策略。例如加工碳钢法兰时采用分级加压模式,初始夹紧力设定为2kN,钻孔时提升至5kN以避免振动;而加工不锈钢法兰则采用恒压模式,保持3.5kN的稳定夹紧力防止工件变形。这种智能化的夹紧力管理不仅解决了偏心问题,还将工件变形量控制在0.01mm以下,显著提升了加工质量。
热变形补偿技术的应用是保证长期加工精度的关键突破。我们在夹具关键位置布置了高灵敏度温度传感器,实时监测温度变化趋势。基于机器学习算法建立的热误差预测模型,能够提前15分钟预判热变形量,并通过主动冷却系统进行补偿控制。实际生产验证显示,连续工作8小时后,夹具的定位偏差仍能控制在0.01mm以内,彻底解决了传统夹具"冷机精度高、热机偏差大"的行业难题。此外,夹具主体采用低热膨胀系数复合材料制造,其热膨胀系数仅为普通合金钢的1/3,从材料层面进一步提升了热稳定性。
实际应用效果验证了该设计的卓越性能。在某阀门制造企业的生产线上,采用新型多工位夹具后,法兰盘钻孔合格率从92%提升至99.7%,单件加工时间缩短30%。更为重要的是,加工出的法兰组件在1.6MPa水压测试中实现100%零泄漏,螺栓安装一次性通过率达到99.9%。这些数据充分证明,通过创新夹具设计解决钻孔偏心问题,不仅能提高生产效率,更能显著提升终端产品的使用可靠性。该技术目前已成功应用于石油化工、核电装备等多个高端制造领域,为关键连接件的国产化替代提供了有力支撑。
本次研发的多工位夹具系统,不仅解决了当前的生产痛点,更重要的是构建了一套完整的精密定位技术体系。未来我们将进一步集成物联网技术,实现夹具状态的远程监控和预测性维护,推动法兰盘加工向数字化、网络化方向升级。这些技术创新将持续提升我国流体连接件的制造水平,为重大装备的自主可控提供坚实保障。